
 中文简体
Saat Anda menentukan katup untuk jalur proses kritis, perbedaan antara penghentian yang andal dan persilangan yang berbahaya sering kali mencapai kebocoran beberapa mililiter per menit. Pengujian kebocoran katup adalah verifikasi sistematis bahwa katup dapat menampung fluida proses di bawah tekanan—baik agar tidak keluar ke atmosfer maupun melewati elemen penutup yang tertutup. Panduan ini menjelaskan dua jalur kebocoran mendasar, metode pengujian yang digunakan dalam produksi dan pemeliharaan, standar industri utama yang akan Anda temui dalam spesifikasi teknis, dan cara menggunakan pengetahuan ini untuk mengevaluasi program jaminan kualitas pemasok.
Apa Itu Pengujian Kebocoran Katup dan Mengapa Itu Penting?
Pengujian kebocoran katup adalah penerapan media uji yang terkontrol pada katup untuk memverifikasi integritas batas tekanannya dan efektivitas mekanisme penutupannya. Hal ini dilakukan untuk memastikan bahwa katup memenuhi persyaratan kesehatan metalurgi, kualitas produksi, dan kinerja fungsional sebelum memasuki layanan.
Kebocoran pada katup terbagi dalam salah satu dari dua kategori berikut:
- Kebocoran eksternal —media yang keluar dari bagian dalam katup ke lingkungan sekitar melalui bodi, kap mesin, segel batang, atau gasket sambungan. Jenis ini selalu tidak dapat diterima dalam jumlah berapa pun.
- Kebocoran internal —melalui medium dari sisi bertekanan tinggi ke sisi bertekanan rendah melalui elemen penutup tertutup (cakram, bola, gerbang, atau sumbat). Jenis ini diatur oleh batas penerimaan yang bervariasi berdasarkan jenis katup, bahan penyegel, dan standar yang mengatur.
Kebocoran yang tidak terkendali mempunyai konsekuensi operasional langsung. Kebocoran katup isolasi pada rangkaian penukar panas memaksa penghentian pabrik secara tidak terjadwal. Katup uap yang lewat membuang energi secara terus menerus. Dalam layanan media hidrokarbon atau racun, jalur kebocoran mana pun menjadi masalah keselamatan personel dan kepatuhan lingkungan. Karena alasan ini, pengujian kebocoran bukanlah suatu formalitas—ini adalah gerbang kualitas utama antara desain katup dan penerapannya di lapangan. Standar API 598 dan ISO 5208 menentukan prosedur pengujian dan kriteria penerimaan yang paling sering dirujuk dalam spesifikasi katup di seluruh dunia.
Uji Shell vs. Uji Kebocoran Kursi: Dua Jenis Kebocoran
Pabrikan dan personel inspeksi mengevaluasi kedua jalur kebocoran secara independen, dalam urutan yang tetap, dan berdasarkan kriteria penerimaan yang berbeda.
Uji Shell (Integritas Batas Tekanan)
Uji cangkang, juga disebut uji bodi, memverifikasi bahwa bagian katup yang mengandung tekanan—badan, kap mesin, dan sambungannya—dapat menahan tekanan tinggi tanpa kebocoran eksternal yang terlihat. Air adalah media uji yang khas. Tekanan uji biasanya 1,5 kali tekanan pengenal katup pada suhu yang ditentukan, sesuai dengan API 598. Kriteria penerimaannya jelas: tidak ada kebocoran yang terlihat diizinkan. Setiap tangisan, keringat, atau pembentukan tetesan pada permukaan luar merupakan kegagalan. Katup yang besar dan bertekanan tinggi memerlukan waktu penahanan yang lebih lama secara proporsional untuk memungkinkan stabilisasi tekanan dan menunjukkan rembesan yang lambat.
Uji Kebocoran Kursi (Kekencangan Elemen Penutup)
Uji kebocoran tempat duduk memverifikasi keefektifan penyegelan elemen penutup tertutup terhadap cincin tempat duduk. Di sinilah klaim “tanpa kebocoran” harus dicermati. Tingkat kebocoran yang dapat diterima bergantung pada tiga faktor:
- Jenis katup —katup gerbang dan katup bola umumnya menghasilkan penutup yang lebih rapat dibandingkan katup kupu-kupu dengan bahan penyegel serupa.
- Bahan penyegel —kursi elastomer (EPDM, PTFE, nitril) pada dasarnya tidak menimbulkan kebocoran berdasarkan kriteria dudukan lunak API 598, sedangkan dudukan logam-ke-logam memungkinkan tingkat kebocoran yang kecil namun dapat diukur.
- Standar yang mengatur —API 598 menentukan kebocoran maksimum yang diperbolehkan untuk setiap jenis katup dan ukuran nominal; ISO 5208 menyediakan serangkaian kelas tarif yang lebih luas yang dapat dipilih pembeli.
Uji cangkang harus diselesaikan dan diterima sebelum uji kebocoran dudukan dimulai, karena cacat pada batas tekanan akan membatalkan pengukuran kebocoran internal selanjutnya. Untuk contoh bagaimana integritas penyegelan memengaruhi rangkaian produk tertentu, pertimbangkan desain katup periksa yang menutup lambat , dimana kebocoran dudukan berdampak langsung pada pencegahan aliran balik dan pengendalian palu air dalam sistem pemompaan.
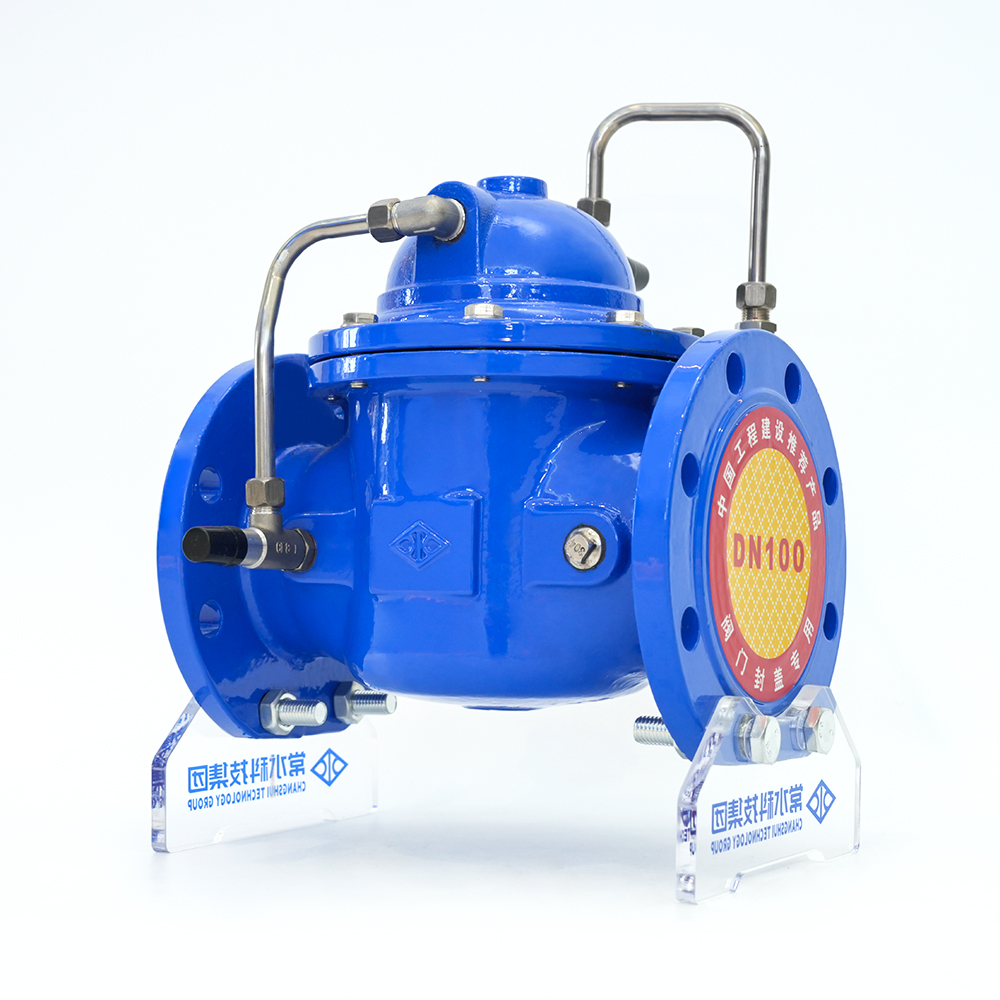 Pemasok Katup Periksa Penutupan Lambat Besi Ulet 300X-16Q, Perusahaan OEM/ODM - Chan Changshui adalah pemasok Katup Periksa Penutupan Lambat Besi Ulet kustom China 300X-16Q dan perusahaan Katup Periksa Penutupan Lambat OEM/ODM 300X-16Q,... Lihat Produk →
Pengujian Kebocoran Hidrostatis vs. Pneumatik: Memilih Media yang Tepat
Pilihan media pengujian—cair atau gas—memiliki dampak yang menentukan terhadap keamanan, sensitivitas, dan kepraktisan pengujian. Tidak ada metode yang unggul secara universal; pemilihan yang benar bergantung pada kondisi servis katup, ambang batas deteksi kebocoran yang diperlukan, dan lingkungan pengujian.
| Parameter | Pengujian Hidrostatis | Pengujian Pneumatik |
|---|---|---|
| Media yang khas | Air, terkadang dengan bahan tambahan anti korosi | Udara, nitrogen, atau gas inert |
| Sensitivitas deteksi kebocoran | Sedang; aliran cairan terlihat pada lubang yang lebih besar | Tinggi; gas keluar melalui saluran mikro dan dapat dideteksi dengan larutan sabun |
| Risiko keamanan | Rendah; energi yang tersimpan minimal karena inkompresibilitas fluida | Tinggi; gas terkompresi menyimpan energi yang signifikan; kegagalan bisa bersifat eksplosif |
| Uji latihan tekanan | Biasanya tekanan terukur 1,5 × | Biasanya tekanan terukur 1,1 × atau lebih rendah, per pengamanan prosedural |
| Aplikasi utama | Pengujian cangkang dan dudukan pabrik untuk sebagian besar katup industri | Layanan oksigen, sistem gas kering bersih, dan di mana sisa cairan dilarang |
Untuk sebagian besar jenis katup pada pipa air, uap, minyak, dan gas, pengujian hidrostatis adalah metode pabrik yang disukai. Air tidak mahal, aman, dan mudah dibuang. Kelemahan utama adalah perlunya mengeringkan dan melindungi bagian dalam katup setelah pengujian, khususnya untuk badan baja karbon dan besi ulet. Pengujian pneumatik dilakukan untuk layanan yang kontaminasi kelembapannya tidak dapat ditoleransi—seperti jalur pasokan oksigen, sistem gas dengan kemurnian tinggi, atau aplikasi kriogenik. Jika pengujian pneumatik diperlukan, Anda harus memastikan area pengujian dibarikade, tidak ada personel, dan tekanan ditingkatkan secara bertahap dengan pasokan yang diatur. Sensitivitas pengujian gas yang lebih tinggi juga menjadikannya metode pilihan untuk mendeteksi kebocoran dudukan yang sangat kecil dalam aplikasi spektrometri massa helium, meskipun metode tersebut biasanya digunakan untuk katup khusus daripada produk industri standar.
Standar Pengujian Kebocoran Utama: API 598, ISO 5208, dan Seterusnya
Memahami hierarki standar pengujian kebocoran membantu Anda menentukan pengujian yang tepat untuk aplikasi Anda dan juga memungkinkan Anda mengajukan pertanyaan yang tepat kepada pemasok tentang prosedur pengujian pabrik mereka. Standar-standar ini berbeda dalam ruang lingkup, tekanan uji, waktu tunggu, dan klasifikasi kebocoran.
API 598 — Inspeksi dan Pengujian Katup
API 598 adalah standar yang paling banyak digunakan untuk inspeksi dan pengujian katup isolasi—katup gerbang, globe, bola, periksa, dan kupu-kupu. Ini menentukan tekanan uji (peringkat 1,5× untuk cangkang, 1,1× untuk dudukan), durasi penahanan, dan tabel tingkat kebocoran. Untuk katup dengan dudukan lunak, API 598 pada dasarnya tidak memerlukan kebocoran. Untuk katup dengan dudukan logam, tingkat kebocoran kecil yang diijinkan diperbolehkan, berdasarkan ukuran dan jenis katup.
ISO 5208 - Katup Industri: Pengujian Tekanan
ISO 5208 memperkenalkan sistem klasifikasi yang lebih terperinci dengan tingkat kebocoran yang ditentukan dari Tingkat A (tidak ada kebocoran yang terdeteksi) hingga Tingkat F dan seterusnya. Fleksibilitas ini memungkinkan pembeli untuk memilih tingkat kebocoran yang sesuai dengan kebutuhan layanan mereka, daripada hanya menerima satu kegagalan. Misalnya, Tarif A ditentukan untuk isolasi berintegritas tinggi, sedangkan Tarif D atau E mungkin dapat diterima untuk layanan non-kritis dimana sedikit kursi yang menangis dapat ditoleransi. Tarif harus disepakati secara eksplisit dan ditulis dalam spesifikasi pembelian.
ASME B16.34 - Katup: Ujung Bergelang, Berulir, dan Dilas
ASME B16.34 terutama mendefinisikan peringkat tekanan-suhu dan standar dimensi untuk katup bergelang dan berulir. Ini berisi persyaratan untuk pengujian cangkang, tetapi tidak menyediakan tabel penerimaan kebocoran kursi yang komprehensif. Oleh karena itu, ketika spesifikasi mengutip ASME B16.34, kriteria uji kebocoran kursi biasanya diambil dari API 598 atau ISO 5208 sebagaimana dimasukkan ke dalam spesifikasi proyek.
MSS SP-61 - Pengujian Hidrostatik Katup Baja
MSS SP-61 adalah standar pengujian yang telah lama ditetapkan untuk katup baja. Cakupannya mirip dengan API 598, Ada sedikit perbedaan dalam waktu tunggu dan kriteria penerimaan jika dibandingkan langsung dengan API 598. Dalam praktiknya, API 598 telah menggantikan MSS SP-61 di sebagian besar spesifikasi modern, namun Anda mungkin masih menemukan MSS SP-61 dalam dokumentasi proyek lama.
ANSI FCI 70-2 — Kebocoran Dudukan Katup Kontrol
ANSI FCI 70-2 (juga dikenal sebagai IEC 60534-4) berlaku untuk katup kontrol, bukan katup isolasi. Peraturan ini mendefinisikan enam kelas kebocoran (Kelas I hingga VI) yang sesuai dengan konstruksi penyegelan yang berbeda, dari Kelas I (dudukan logam tanpa pengujian khusus) hingga Kelas VI (dudukan lunak yang pada dasarnya tidak ada kebocoran). Jika Anda menentukan katup modulasi, standar ini menggantikan API 598 sebagai spesifikasi kebocoran kursi pengatur.
Saat memilih standar yang berlaku, pertimbangkan jenis katup (isolasi vs. kontrol), sektor industri (pengilangan, air, bahan kimia, listrik), dan spesifikasi proyek pembeli. Untuk katup bola bergelang dalam aplikasi API 598 , uji kebocoran kursi adalah langkah penerimaan pabrik wajib yang memvalidasi kinerja penyegelan yang diharapkan oleh pembeli.
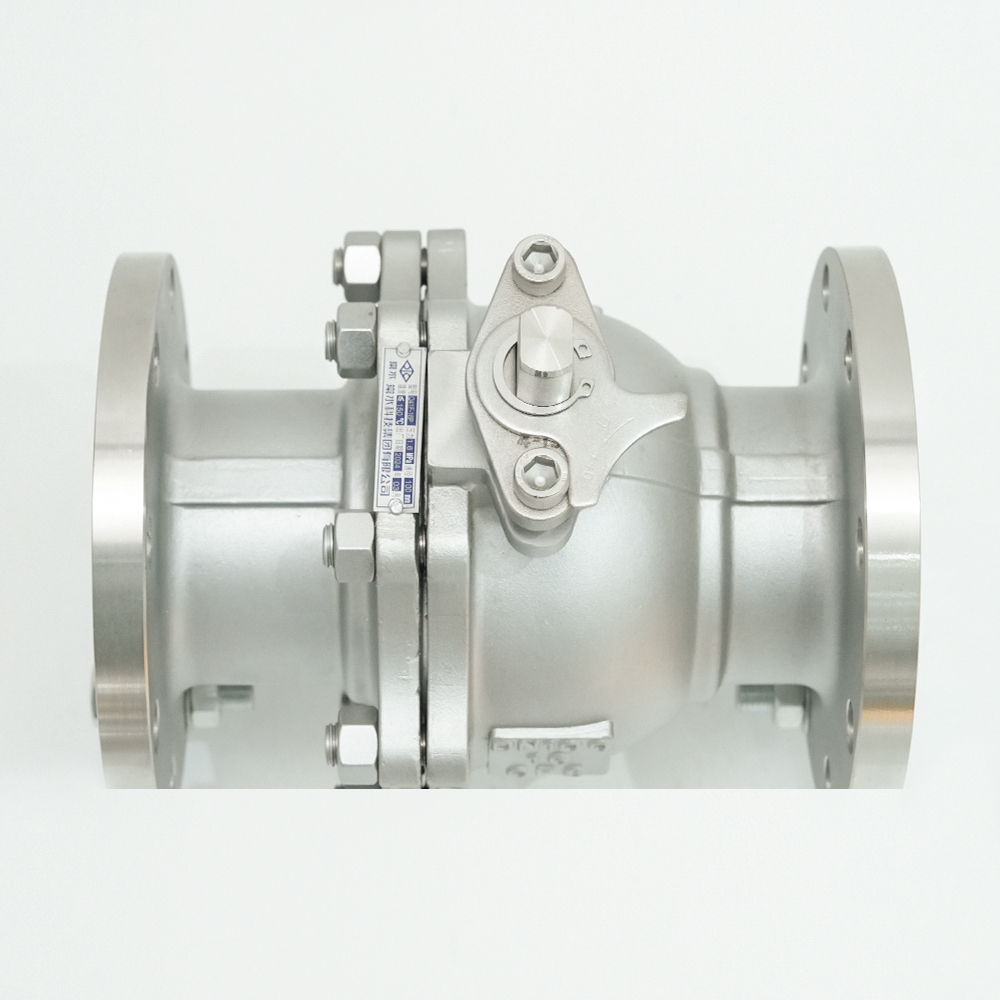 Pemasok Katup Bola Flange Stainless Steel Q41F-16P, Perusahaan OEM/ODM - Changshu Changshui adalah pemasok Katup Bola Flange Stainless Steel Q41F-16P khusus Tiongkok dan Katup Bola Flange Stainless Steel OEM/ODM Q41F-16P ... Lihat Produk →
Prosedur Pengujian Kebocoran Katup Langkah demi Langkah
Uji kebocoran standar pabrik mengikuti urutan logis yang memaksimalkan kemungkinan mendeteksi cacat sekaligus meminimalkan risiko kerusakan katup. Langkah-langkah berikut mencerminkan praktik umum industri untuk pengujian hidrostatik:
- Siapkan katupnya. Bersihkan semua benda asing, kerak, kotoran, dan serpihan mesin dari bagian dalam katup. Bersihkan permukaan penyegelan dengan hati-hati. Pastikan katup berada pada posisi tertutup penuh.
- Pasang dan isi. Pasang katup ke perlengkapan uji dengan blanko atau sumbat pada flensa terbuka. Isi rongga katup sepenuhnya dengan media uji, pastikan semua udara dikeluarkan dari titik tertinggi.
- Tes cangkang. Berikan tekanan pada katup ke nilai yang ditentukan (biasanya 1,5× tekanan terukur). Tahan selama durasi yang diperlukan—API 598 menetapkan waktu tahan mulai dari 15 detik untuk katup kecil (DN ≤ 50) hingga 120 detik untuk katup besar (DN ≥ 600). Periksa secara visual seluruh permukaan luar termasuk area bodi, kap mesin, dan segel batang. Kebocoran apa pun yang terlihat merupakan alasan penolakan.
- Kurangi tekanan dan bersiap untuk tes kursi. Keluarkan tekanan, lalu arahkan katup sedemikian rupa sehingga elemen penutup diposisikan untuk menerima media uji dari sisi yang diperlukan. Untuk katup dua arah, pabrikan dapat melakukan uji dudukan dalam satu arah jika desainnya tidak memiliki arah dudukan yang diinginkan.
- Tes kebocoran kursi. Berikan tekanan kembali pada katup ke tekanan uji dudukan (biasanya 1,1× tekanan terukur). Untuk katup dengan dudukan lunak, kriteria penerimaannya adalah tidak adanya kebocoran yang terlihat. Untuk katup dengan dudukan logam, kumpulkan kebocoran melalui ventilasi hilir dan ukur berdasarkan tingkat yang diizinkan dari standar yang berlaku.
- Catat hasilnya. Dokumentasikan media uji, tekanan uji, waktu tahan, kebocoran yang diamati, suhu sekitar, dan nama operator. Catatan ini adalah dasar dari sertifikat uji pabrik.
- Penanganan pasca tes. Kuras media uji, keringkan rongga katup, dan gunakan pelindung korosi jika diperlukan. Untuk katup dengan dudukan elastomer, pastikan sisa air tidak bersentuhan dengan bahan penyekat dalam jangka waktu lama.
Kesalahan Umum dan Kesalahpahaman dalam Pengujian Kebocoran Katup
Bahkan dengan prosedur yang ditulis dengan baik, kesalahan tertentu yang berulang dapat merusak validitas uji kebocoran. Kesadaran akan kendala ini membantu produsen dan pemeriksa menjaga integritas pengujian.
Memperpendek Waktu Tunggu untuk Mempercepat Produksi
Pengujian singkat selama beberapa detik mungkin dapat menunjukkan adanya banjir, namun tidak dapat menunjukkan rembesan lambat melalui celah kecil atau dudukan yang tidak sempurna. Waktu penahanan yang ditentukan dalam API 598 dan ISO 5208 dibuat agar tekanan menjadi stabil dan kebocoran mikro terlihat. Penyimpangan dari durasi yang ditentukan harus dianggap sebagai kegagalan proses, bukan peningkatan efisiensi produksi.
Membingungkan Tes Sensitivitas Sedang dengan Kondisi Layanan
Pengujian hidrostatik dengan air kurang sensitif dibandingkan pengujian pneumatik bila dilakukan pada tekanan yang sama, karena viskositas dan tegangan permukaan air yang lebih tinggi menahan aliran melalui saluran mikroskopis. Hal ini tidak membuat pengujian hidrostatis menjadi salah—ini adalah metode yang benar untuk sebagian besar pengujian di pabrik—tetapi ini berarti bahwa katup yang lolos uji udara pada tekanan rendah mungkin masih gagal dalam uji hidrostatis pada tekanan tinggi, dan sebaliknya. Media pengujian harus sesuai dengan profil risiko dan aplikasi layanan.
Menguji Tanpa Membersihkan Permukaan Penyegel
Pasir, serpihan mesin, atau kerak pada dudukan katup dapat menutupi jalur kebocoran, menghasilkan hasil "lulus" palsu yang hilang hanya setelah katup berfungsi dan serpihan tersapu. Membersihkan permukaan bagian dalam dan permukaan penyegelan merupakan prasyarat wajib, bukan langkah opsional.
Mengabaikan Perbedaan Antara Tes Shell dan Kursi
Katup yang lolos uji cangkang belum memenuhi syarat kekencangan dudukannya, dan katup yang lolos uji dudukan pada tekanan rendah belum membuktikan keutuhan batas tekanannya. Setiap pengujian memverifikasi properti yang berbeda dan memiliki ambang penerimaannya sendiri.
Mengabaikan Efek Suhu pada Tekanan Uji
Tekanan uji hidrostatik ditetapkan untuk suhu referensi. Jika cairan uji memanas selama pengujian—melalui energi pemompaan atau kondisi sekitar—tekanan dapat naik melebihi nilai yang diinginkan. Sebaliknya, cairan pendingin dapat menyebabkan tekanan yang ditampilkan turun, sehingga menyebabkan kegagalan palsu. Biarkan sistem menjadi stabil sebelum mencatat tekanan.
Bagaimana Pengujian Kebocoran Katup Mempengaruhi Kualitas Katup dan Pemilihan Pemasok
Ketatnya program pengujian kebocoran yang dilakukan produsen merupakan indikator langsung dari budaya kualitas mereka secara keseluruhan. Pemasok yang melakukan pengujian sesuai dengan standar yang diakui, mendokumentasikan hasilnya secara lengkap, dan dapat menjelaskan kriteria penerimaannya kemungkinan besar akan menerapkan ketelitian yang sama dalam pemilihan material, permesinan, dan perakitan.
Saat mengevaluasi produsen katup, Anda harus meminta lebih dari sekadar pernyataan umum "diuji per API 598". Laporan pengujian pabrik yang kredibel meliputi:
- Standar spesifik (API 598, ISO 5208) dan edisi yang direferensikan;
- Tekanan uji yang diterapkan dan waktu tunggu untuk pengujian cangkang dan dudukan;
- Tingkat kebocoran yang diukur untuk pengujian kursi, bukan sekadar notasi "lulus/gagal";
- Media pengujian dan suhu lingkungan selama pengujian;
- Identifikasi operator dan tanggal pengujian.
Produsen yang memiliki laboratorium metalurgi internal, meja uji katup khusus, dan peralatan analisis spektrokimia biasanya memiliki kontrol proses yang lebih ketat dibandingkan produsen yang melakukan outsourcing pengujian. Ini adalah poin praktis bagi pembeli. Saat Anda menilai pemasok potensial rentang katup besi ulet , tanyakan bagaimana protokol pengujian pabrik mereka bekerja, berapa tingkat kebocoran yang mereka miliki untuk stok standar, dan apakah Anda dapat menyaksikan pengujian tersebut selama kunjungan penerimaan pabrik. Pabrikan yang memiliki reputasi baik akan menyambut baik pengawasan seperti itu.
 Produsen Katup Besi Ulet, Pabrik Katup Besi Cor Changshui Technology Group Co., Ltd. adalah Produsen Katup Besi Ulet Cina dan Pabrik Katup Besi Cor, kami menawarkan Besi Ulet Kustom... Lihat Produk →
Kesimpulan: Membangun Kepercayaan Diri Melalui Pengujian Kebocoran yang Ketat
Pengujian kebocoran katup adalah jembatan praktis antara desain katup dan kinerjanya yang dapat diandalkan di lapangan. Perbedaan antara kebocoran eksternal (uji cangkang) dan kebocoran internal (uji dudukan) merupakan hal mendasar, dan pilihan media pengujian—hidrostatis vs. pneumatik—harus sesuai dengan persyaratan layanan dan batasan keselamatan aplikasi. Standar yang paling sering Anda temui—API 598, ISO 5208, ASME B16.34, MSS SP-61, dan ANSI FCI 70-2—masing-masing memainkan peran berbeda dalam mengatur prosedur pengujian dan kriteria penerimaan.
Pengujian tidak berakhir di gerbang pabrik. Katup yang dipasang di layanan kritis harus diuji ulang secara berkala sebagai bagian dari program pemeliharaan preventif, terutama setelah perbaikan atau pembongkaran. Prinsip yang sama mengenai permukaan penyegelan yang bersih, tekanan pengujian yang benar, dan kriteria penerimaan yang terdokumentasi berlaku di lingkungan bengkel seperti halnya di lantai produksi.
Saat Anda membeli katup, gunakan pengetahuan pengujian kebocoran sebagai bagian dari lensa evaluasi pemasok Anda. Mintalah dokumentasi pengujian yang jelas, verifikasi bahwa kriteria penerimaan yang dinyatakan selaras dengan kebutuhan layanan Anda, dan tetap perhatikan sinyal kualitas yang diberikan oleh program pengujian pabrikan. Katup yang telah lulus uji kebocoran yang dilaksanakan dengan baik adalah katup yang dapat Anda percayai dengan keselamatan karyawan Anda dan kelangsungan proses Anda.